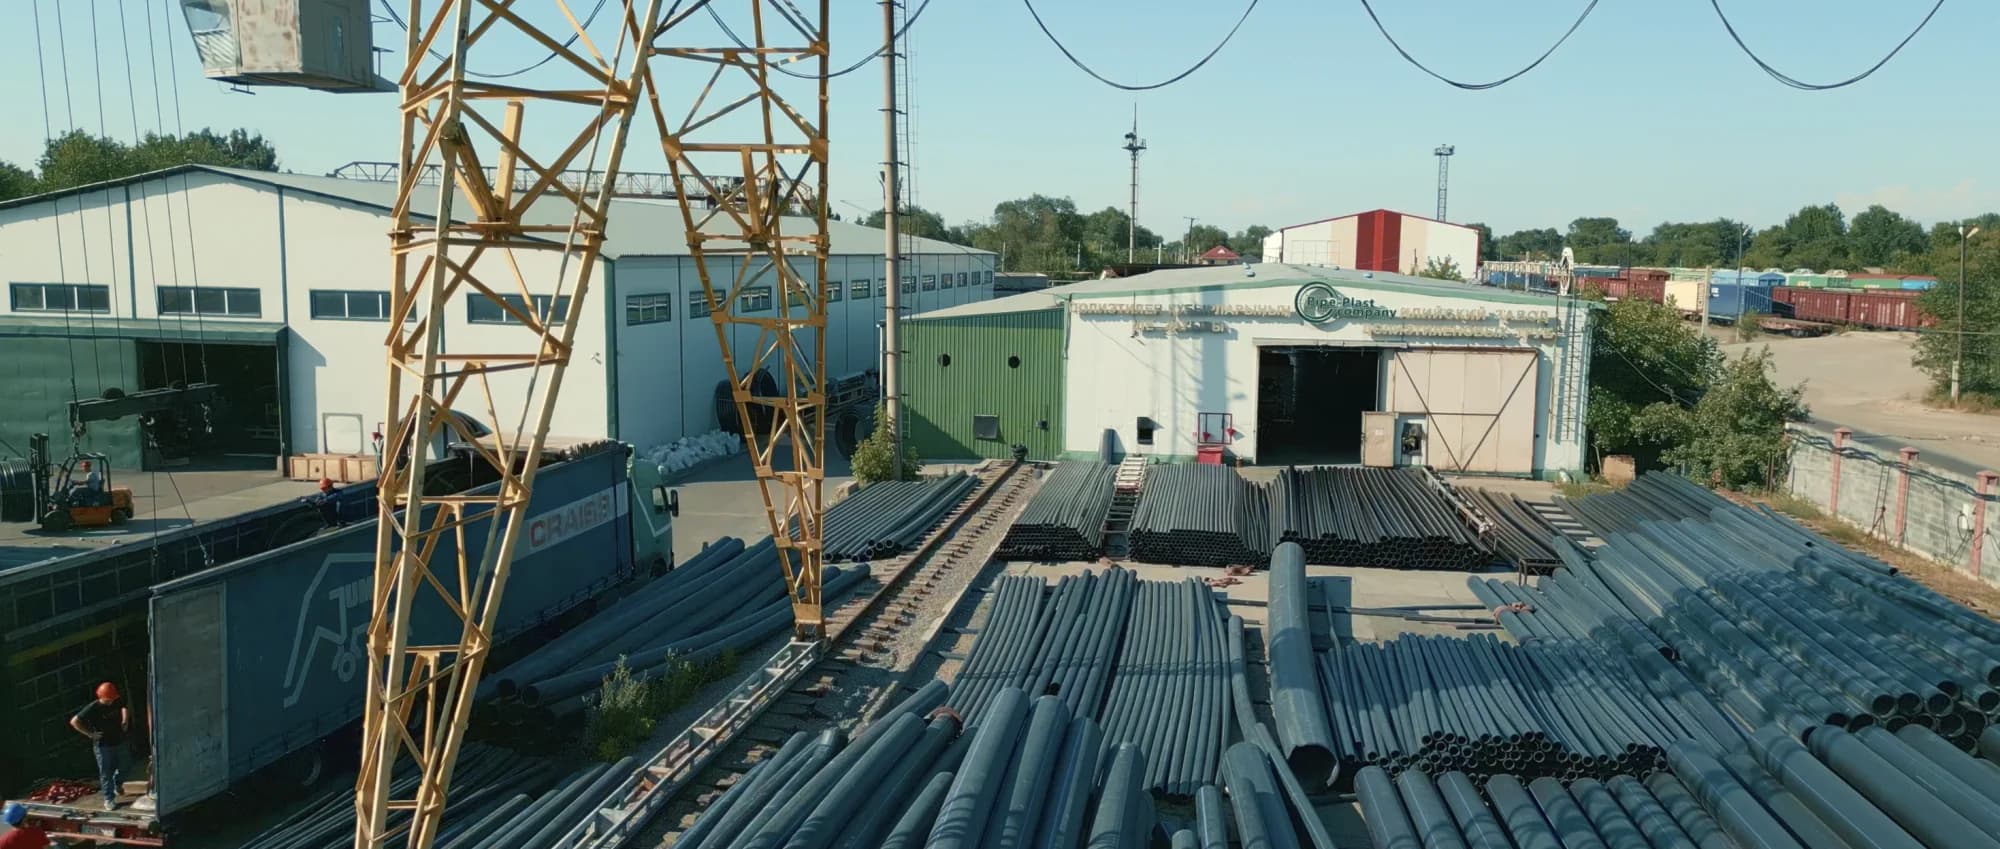
Завод в Алматинской области. Открыты для визита.
8 производственных линий, контроль качества на каждом этапе, диаметры до 1200 мм. Хотите убедиться лично — приезжайте на экскурсию.
Записаться на экскурсию- производственных линий
- 8
- рабочая производственная мощность
- 70 т/сут
- диаметры, мм
- d20–1200
- большие толстостенные диаметры
- SDR 33–7.4
Как производят ПНД-трубу?
Производство ПНД-трубы начинается с первичного полиэтилена в гранулах. Гранулы загружаются в экструдер, где плавятся и под давлением шнека продавливаются через фильеру, формируя непрерывную трубу. Горячая труба проходит вакуумную ванну охлаждения, калибруется по диаметру и толщине стенки, маркируется и сматывается в бухту (малые диаметры) или режется на отрезки 6–12 м (большие диаметры). Pipe-Plast ведёт производство на 8 параллельных линиях, что сокращает сроки изготовления по сравнению с заводами, у которых 3–6 станков. На каждом этапе контролируются геометрия, плотность и соответствие ГОСТ 18599-2001 / СТ РК ISO 4427-2014 (вода) и СТ РК ГОСТ Р 50838-2011 / СТ РК ISO 4437-2014 (газ). Соэкструзионные и многослойные трубы формируются прямо в горячей массе, когда слои соединяются ещё на стадии экструзии. Готовая продукция сопровождается паспортом качества и сертификатами соответствия.
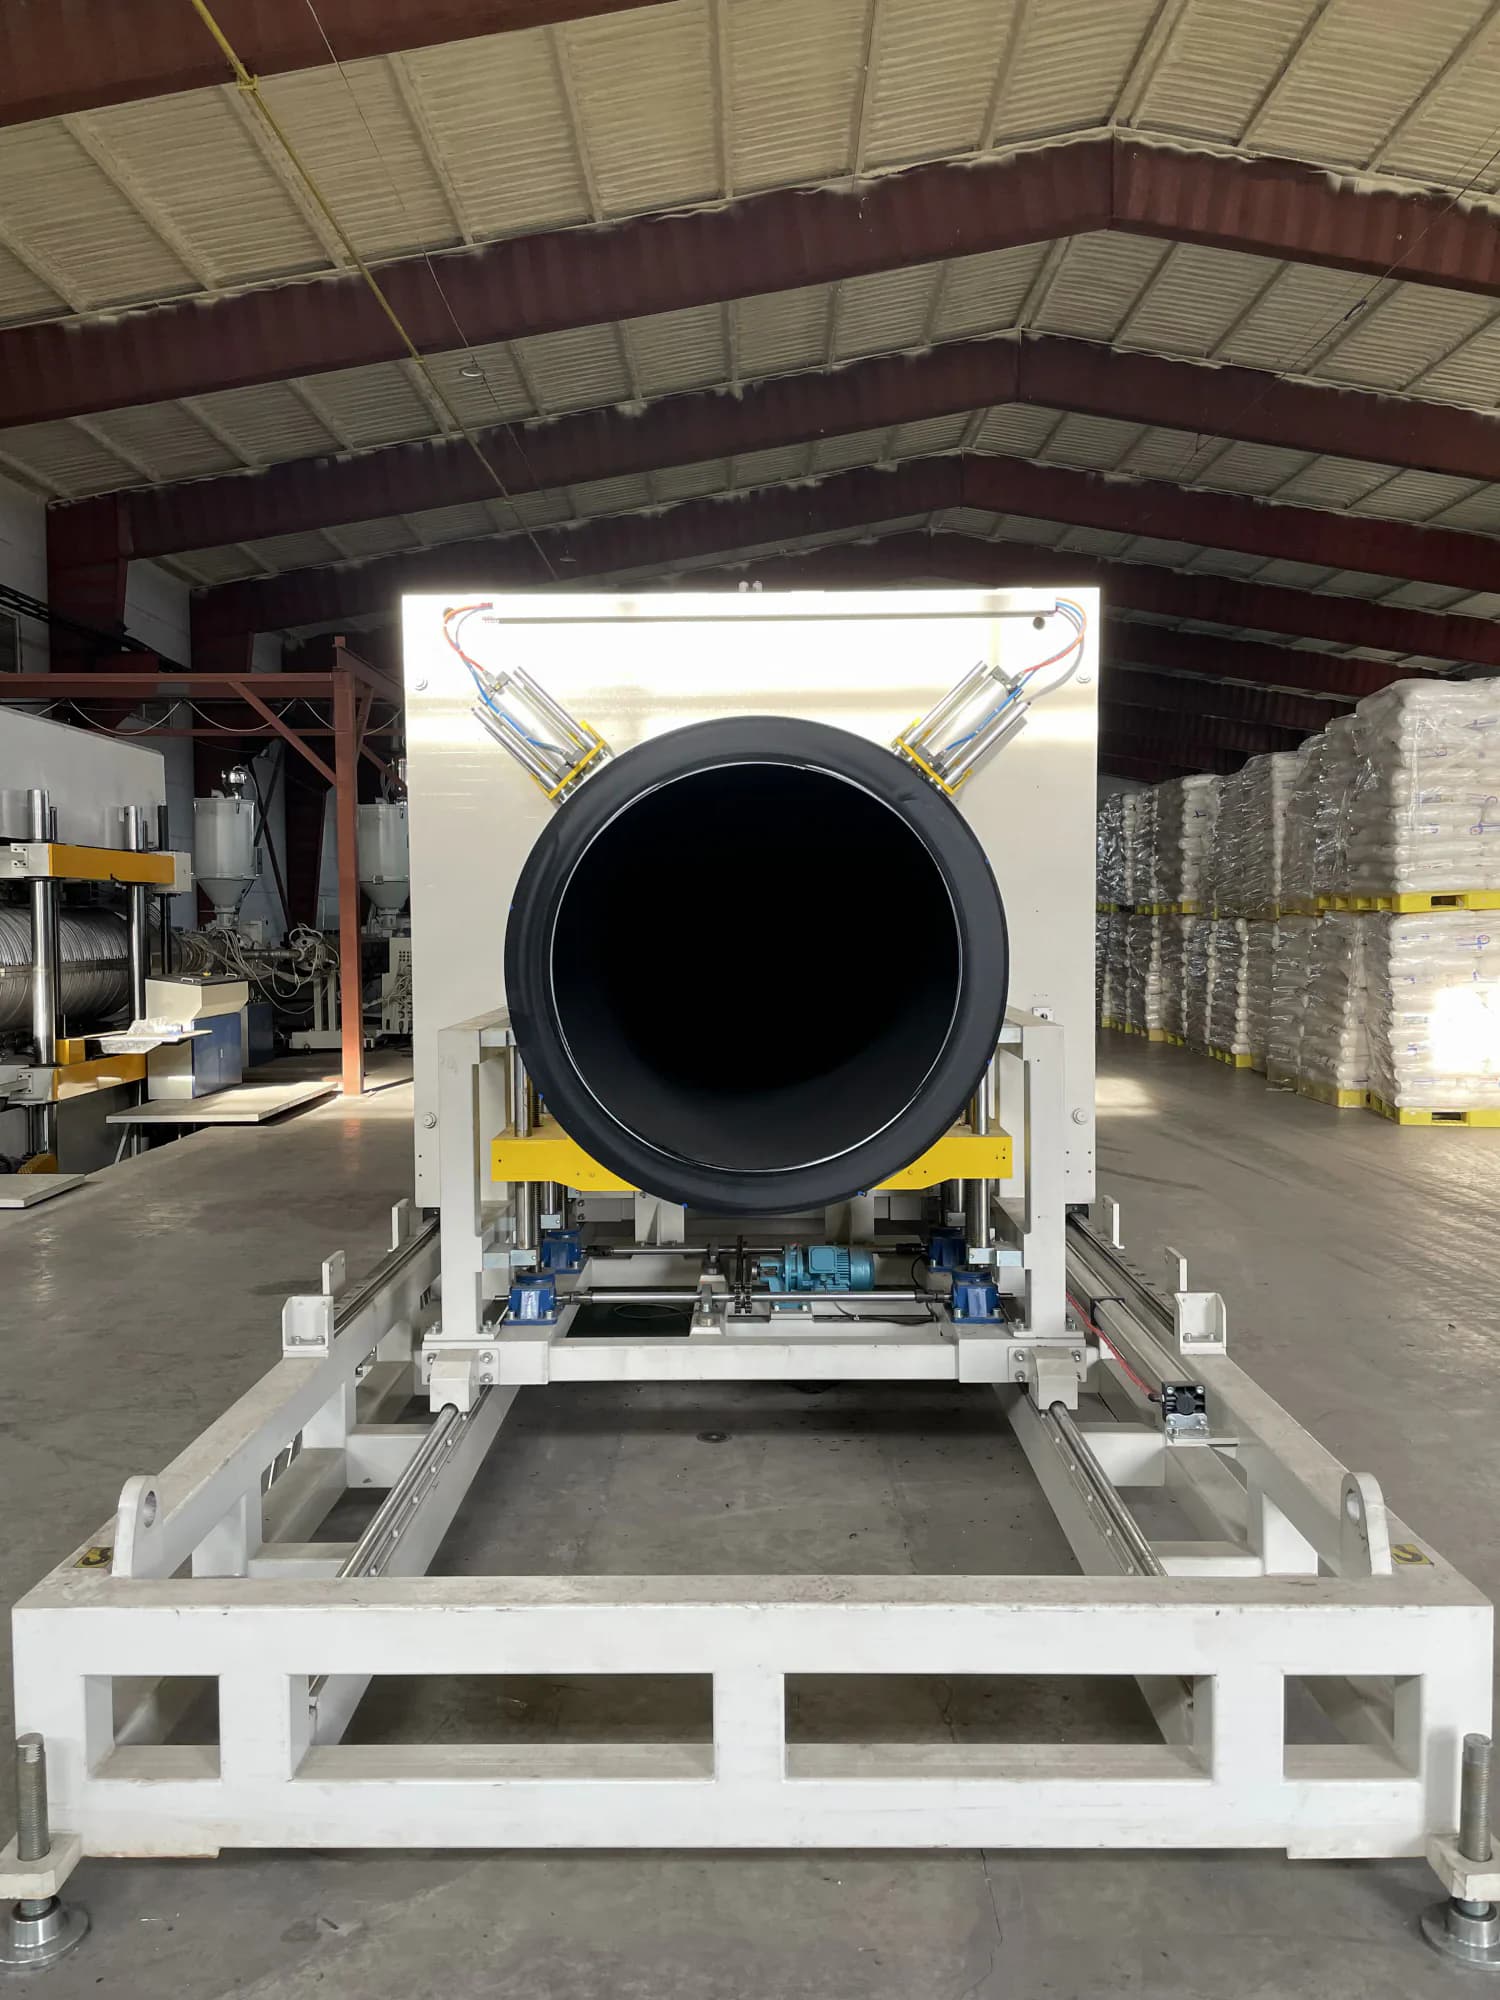
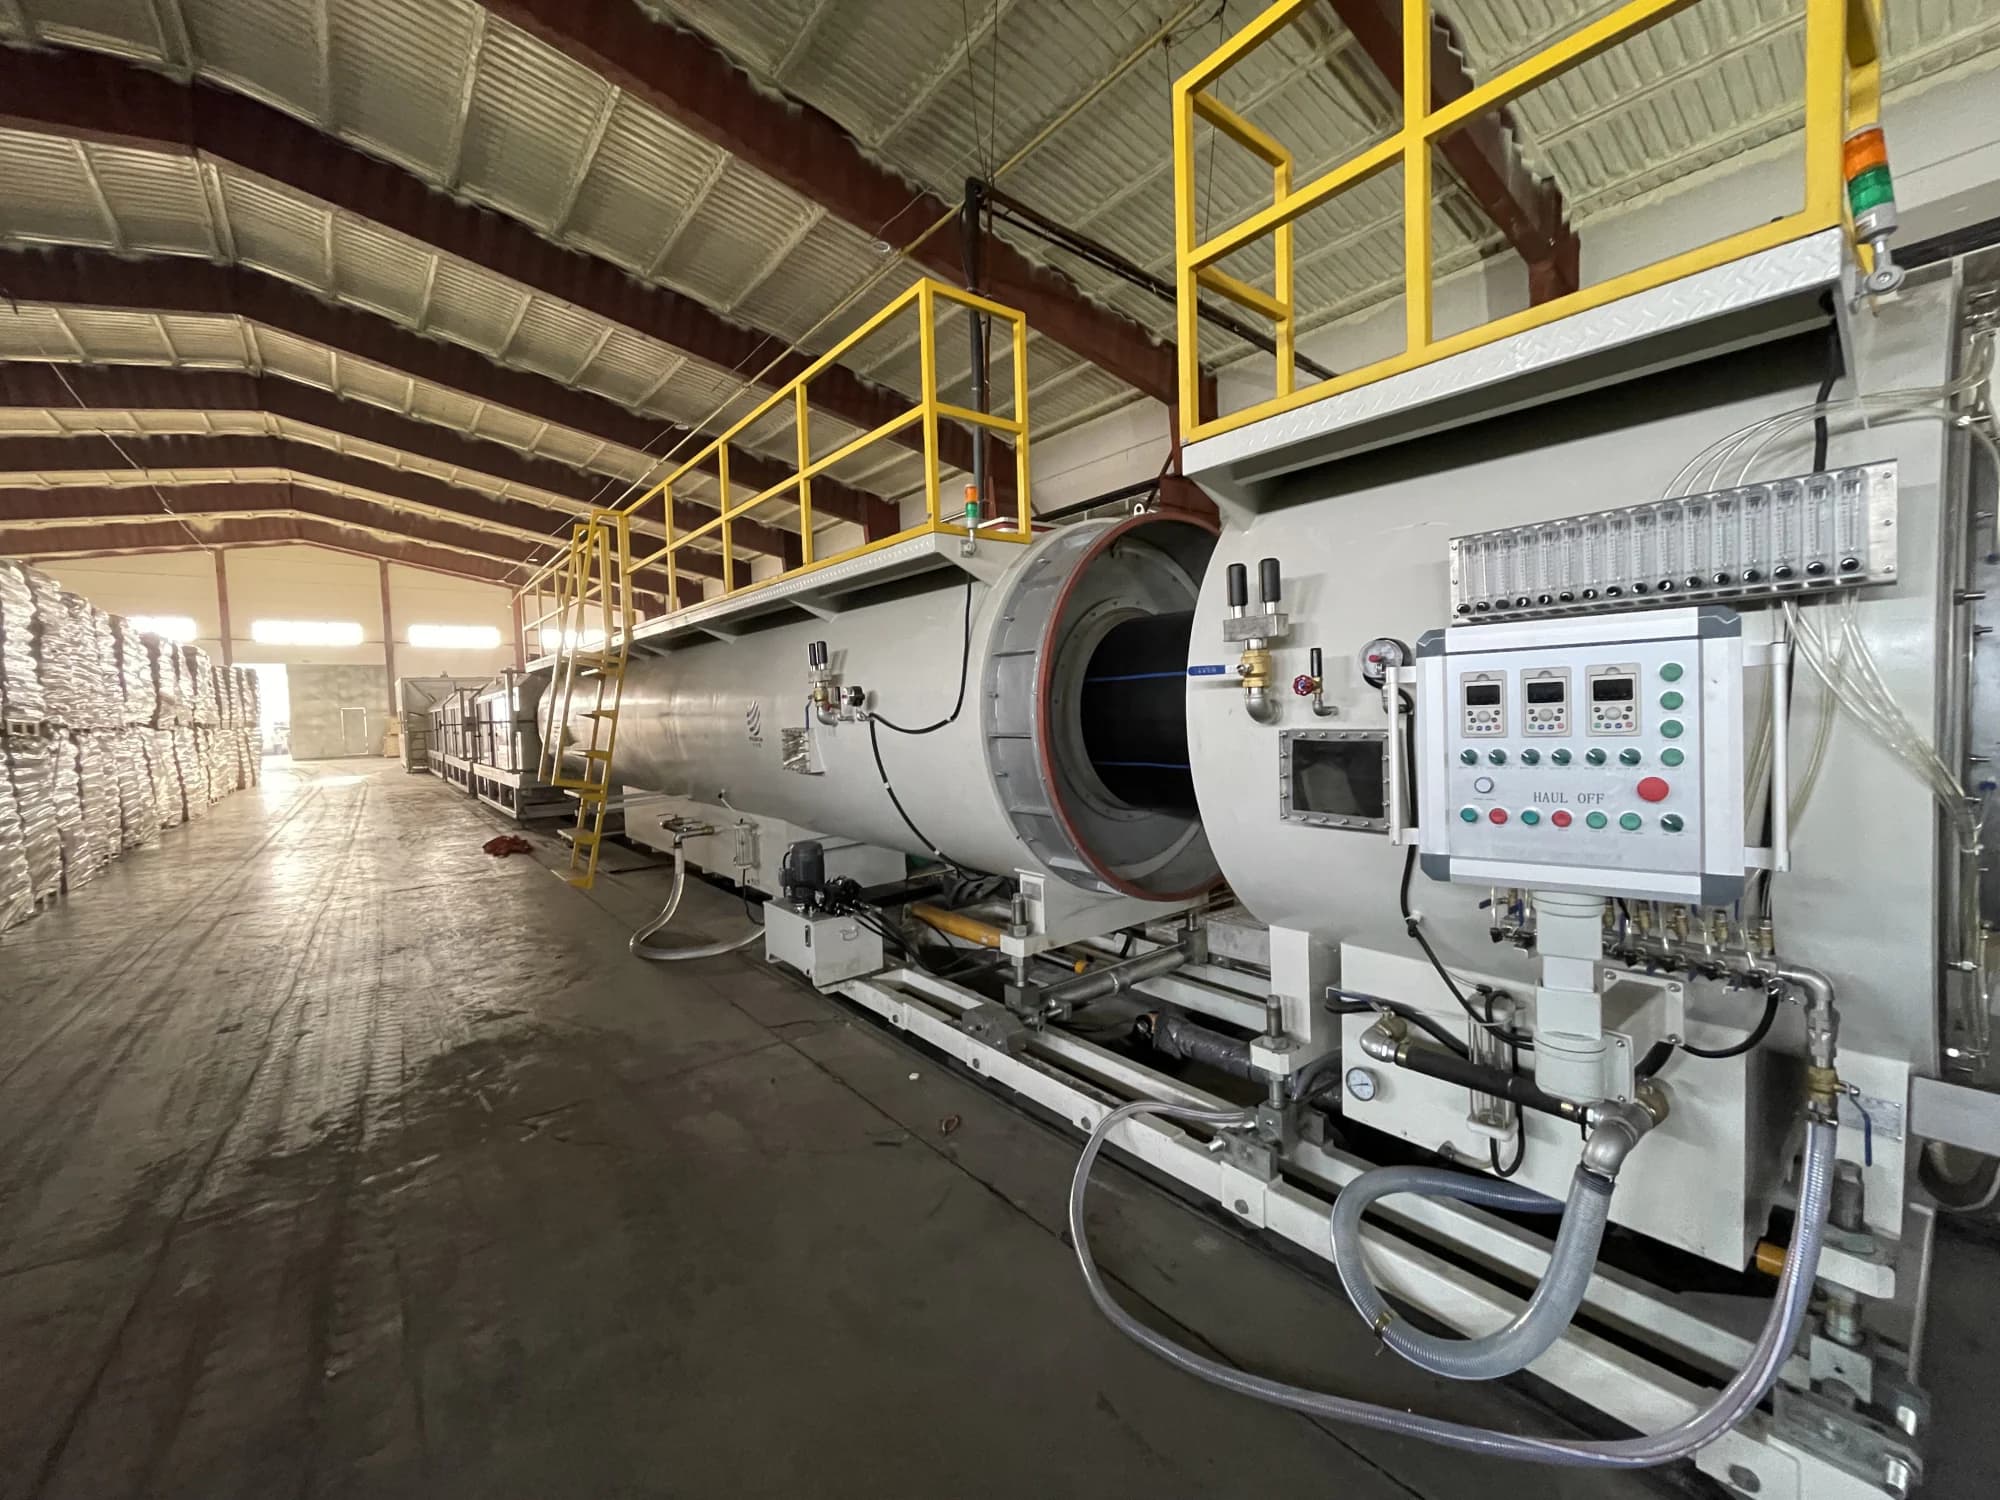
8 параллельных линий — короче сроки, шире диапазон диаметров
Почему толстостенные трубы большого диаметра выпускают единицы заводов?
При экструзии трубы диаметром 710–1200 мм расплав полиэтилена стремится стечь вниз под собственным весом — этот эффект называют sagging, или провисанием расплава. У большинства производителей он даёт разностенность и брак, поэтому крупные диаметры с толстой стенкой на рынке редкость. Pipe-Plast выпускает их серийно: 710–800 мм в SDR 9 и 900–1200 мм в SDR 11. Завод в Алматинской области оснащён экструзионными линиями Battenfeld Cincinnati, и регламент экструзии соблюдается на всех этапах — от подачи расплава до фиксации формы.
- 710–800 мм · SDR 9
- 900–1200 мм · SDR 11
Мы делаем то, от чего отказываются другие: трубы повышенной прочности для самых сложных и ответственных объектов.
Мощность и стабильность линий
Оборудование Battenfeld Cincinnati рассчитано на экстремальные нагрузки и непрерывную подачу расплава без просадок давления.
Технологический опыт инженеров
Филигранная настройка температурных зон и скорости тянущих устройств под каждый типоразмер трубы.
Многоконтурное охлаждение
Форма пластика фиксируется моментально и равномерно сразу на выходе из головки экструдера — стенка не «плывёт».
Наши 8 производственных линий
- Линии 1–6: стандартные диаметры d20–630.
- Линии 7–8: крупные диаметры d710–1200 (вплоть до 1000 SDR11, 710 SDR9) — недоступно большинству конкурентов.
- Специализация: соэкструзия и трубы с PP-оболочкой d200–630.
Чем оснащены экструзионные линии завода?
Автоматические системы дозирования
Равномерно распределяют сажу — УФ-стабилизатор — и технологические добавки по всему объёму расплава.
Централизованная вакуумная сушка и подача сырья
Исключает попадание пыли, влаги и посторонних примесей в расплав.
Автоматические планетарные отрезные устройства
Ровный срез торца под 90° без сколов и заусенцев — сварка на объекте идёт быстрее.
Сервоприводные многотраковые тянущие устройства
Плавное усилие протяжки без вмятин и деформации на горячей трубе.
Как контролируют качество на каждом этапе производства?
Регламент экструзии Pipe-Plast — это пять этапов: от входного контроля гранул до гидравлических испытаний готовой партии. На каждом фиксируются геометрия, толщина стенки и соответствие стандарту.
- 01
Входной контроль сырья и гравиметрия
В производство идёт только сертифицированный первичный полиэтилен ПЭ 100. Гравиметрическая система в реальном времени дозирует сырьё в зависимости от скорости линии — это исключает разностенность и держит заданную толщину стенки по всей длине трубы.
- 02
Пластикация и комбинированное охлаждение экструдера
Шнековые пары Battenfeld Cincinnati дают однородный расплав без перегрева, деструкции полимера и пузырей воздуха. Комбинированное внутреннее охлаждение — водяное, масляное и воздушное — удерживает температурный баланс и сохраняет физико-механические свойства сырья.
- 03
Вакуумное формование и каскадное охлаждение
Точный диаметр от d20 до d1200 мм труба получает в вакуумных калибраторах. Постепенный отвод тепла в каскаде водяных ванн снимает внутреннее напряжение в пластике: труба не деформируется при транспортировке, монтаже и работе под давлением.
- 04
Несмываемая лазерная маркировка
Диаметр, SDR, ГОСТ, дата и номер партии выжигаются лазером прямо на полимере. Такая маркировка не стирается от трения о грунт, не боится УФ-лучей и читается после долгого хранения под открытым небом.
- 05
Выходной лабораторный контроль
Каждая партия проверяется на точность геометрии, массу и овальность, затем проходит гидравлические испытания на стойкость к длительному внутреннему давлению. На партию оформляется паспорт качества.
ГОСТ 18599-2001 / СТ РК ISO 4427-2014 · СТ РК ГОСТ Р 50838-2011 / СТ РК ISO 4437-2014
Хотите убедиться лично?
Мы открыты для всех клиентов — нужно лишь предупредить заранее.
Алматинская обл., Илийский р-н, с. Отеген батыр, ул. Жеруйык, 13